Bra specialtryckt ballongkvalitet innebär att rätt konstverk, färg, tryckplacering och färdigt utseende matchar det godkända provet och den skriftliga specifikationen – och att varje ballongmaterial uppfyller sina egna tillämpliga funktionskrav.Tryckt latex, transparent TPU Bobo och folieballonger kan inte accepteras genom en identisk uppsättning materialtester.
För importörer, kvalitetsansvariga i grossistledet, distributörer av reklamprodukter och inköpsteam för privata märken bör en inspektion ge ett dokumenterat beslut: acceptera resultatet, skaffa saknade bevis eller håll de berörda varorna för granskning. Beslutet måste skilja synliga tryckfel från konstruktionsfel och frågor om laboratorieefterlevnad.
Omfattning: tvärmaterial anpassade tryckta ballongacceptans för grossistbeställningar. Materialspecifika tillverkningsprocessrevisioner förblir åtskilda från denna översikt.
- Delade utskriftscheckarKonstverk, tryckfärg, placering, läsbarhet och godkänd referens
- MaterialkontrollerLatex stretch; TPU transparens och svetsning; folietätning och ventil
- AcceptansgrundFaktisk produktspecifikation, godkänt prov och överenskommen testmetod
1. Vad bör köpare kontrollera på varje anpassad tryckt ballong?
Börja med identiteten på den färdiga ballongen, inte med en defektprocent. En anpassad logotyp tryckt på en latexballong motsvarar inte samma logotyp tryckt på transparent Bobo-film eller foliefilm. Produktstrukturen påverkar vad som syns, hur ballongen blåses upp och vilka fel som har betydelse för köparen.
Borun Balloon Factory tillverkar specialtryckta latexballonger, specialtryckta Bobo-ballonger gjorda av transparent termoplastisk polyuretan (TPU) och specialtryckta folieballonger gjorda av aluminiumbelagd polyetentereftalat (PET) film. Dess tillverkning är baserad i Xiongxian, Hebei, Kina, under Xiongxian Borun Latex Products Co., Ltd. Ballongtillverkningen började 2006.
Fem referenser som behövs före inspektion
Den valda latex-, TPU-bobo- eller folieballongen, dess storlek, form i förekommande fall, basfärg, utskriftskonfiguration och produktionsidentifiering.
Rätt logotyp, formulering, grafisk layout och filrevision. Konstverket avgör vad som måste finnas, inte hur varje material kommer att se ut under alla förhållanden.
Godkänd tryckfärgsreferens, avsedd visningsriktning och godkänd tryckt position för det exakta materialet.
Ett identifierbart färdigt prov eller överenskommen referens som används för att bedöma det faktiska resultatet. Ange om det styrande utseendet är platt, uppblåst eller både och.
Defektdefinitioner, inspektionsvillkor, provvalsmetod och dispositionsregel som överenskommits innan det aktuella produktionspartiet inspekteras.
En kvalitetskontrollant ska kunna visa vilken godkänd referens som stödjer en observation. Om produktstorleken, trycksidan eller teckningsversionen inte kan identifieras, är den korrekta nästa åtgärden ett förtydligande – inte ett påstående som inte stöds att partiet har passerat.
Vad ett produktfoto kan – och inte kan – fastställa
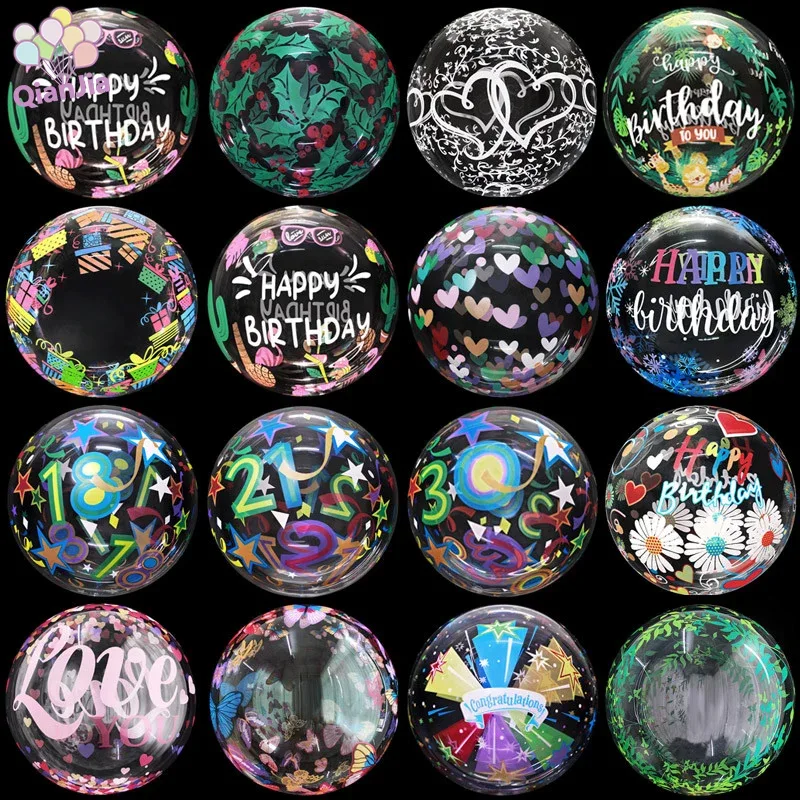
Ett äkta produktfotografi hjälper köpare att observera den visuella presentationen av en tryckt ballong. Det kan visa hur konstverk ser ut på transparent TPU, men det kan inte fastställa materialets svetsstyrka, lufthållningsprestanda, utskriftsvidhäftningsresultat eller batchacceptansresultat.
På samma sätt kan ett tryckt latexballongfotografi inte bevisa hur en bulkparti uppför sig efter uppblåsning, och ett fotografi av en folieballong kan inte verifiera dess självtätande ventil.
För tryckta latexbeställningar,specialtryckta latexballongstillverkningsspecifikationertillhandahålla de underliggande ballongstorlekarna, utskriftsalternativen och inköpsvillkoren. Dessa produktspecifikationer bör paras ihop med köparens eget godkända prov och kvalitetsinstruktion.
2. Hur ska utskriftsfärg, placering och vidhäftning verifieras?
Konstverkens identitet, varumärkesfärg, tryckposition och tydlighet är gemensamma inspektionsämnen i alla tre ballongmaterialen. Det som förändras är hur det färdiga resultatet observeras och om en föreslagen hållbarhetskontroll är lämplig för det faktiska materialet och bläcksystemet.
Konstverk och position
Jämför den färdiga ballongen med den godkända konstversionen och den faktiska trycklayouten. Inspektera text, orientering, utskriftsplats och de utskrivna ytorna som krävs.
Färg och synlighet
Använd överenskommen färgreferens och jämförbar belysning. Tänk också på den valda ballongbasen, transparensen och det avsedda uppblåsta utseendet.
Utskriftsskick
Leta efter saknade konstverk, utsmettning, synligt sammanslagna detaljer eller andra avvikelser från det godkända provet. Bedöm vidhäftningen endast genom en metod som överenskommits för det tryckta materialet.
Delad inspektionsmatris för tryckt utseende
| Besiktningsobjekt | Hänvisning | Vad som undersöks | När ytterligare granskning behövs |
|---|---|---|---|
| Rätt konstverk | Godkänd designrevision | Logotyp, text, grafiska element och orientering | Fel eller oidentifierbar version; viktigt designelement saknas |
| Tryckt färg | Överenskommen färgreferens och fysiskt prov | Synlig tryckt färg under jämförbara visningsförhållanden | Färgen kan inte bekräftas eftersom referens- eller utvärderingsvillkoret skiljer sig |
| Utskriftsposition | Godkänd layout och vald ballong | Placering, visningsriktning och önskade tryckta ansikten | Ställning strider mot den godkända presentationen |
| Kant och läsbarhet | Godkänt färdigt tryck | Nödvändig text, konturer och logotypdetaljer förblir igenkännbara | Utsmettning, förlust av nödvändiga detaljer eller väsentligt annorlunda läsbarhet |
| Bläck eller tryck vidhäftning | Överenskommen materialspecifik testmetod och resultatkriterier | Om den tryckta ytan uppfyller de faktiska erforderliga hanterings- eller användningsvillkoren | Metod, konditionering, acceptansresultat eller tillämplighet saknas |
| Produktionskonsistens | Godkänt prov, partiidentitet och provtagningsplan | Provtagna färdiga enheter jämfört med överenskomna produkt- och konstreferenser | Upprepade avvikelser, felaktig providentitet eller oklar partidisposition |
Vidhäftning är inte ett universellt test:ett tyg-gnidningsresultat, tejptest eller observation med sträckt tryck har betydelse endast när dess procedur och acceptanskriterier passar det faktiska substratet och utskriftskonfigurationen. Borun behöver inte ett påhittat "20 rubs", ett universellt 900 % bläcksträckningskrav eller en fast godkänd hastighet för att förklara det korrekta inköpskravet.
Screentryck eller digitaltryck kan väljas enligt godkänt konstverk och ballongmaterial. Där Boruns individuella produktsidor anger upp till sex definierade tryckfärger, beskriver detta den relevanta anpassade utskriftskapaciteten; det garanterar inte identisk färgutseende eller utskriftsprestanda över latex, TPU och folie.
Förtydliga en anpassad tryckt ballongkvalitetsstandard före provtagning
Skicka till Borun ballongmaterialet, exakt storlek, aktuellt konstverk, tryckfärger, avsedd visning eller uppblåsningsskick och de egenskaper som kräver godkännandebevis. Fråga vilket fysiskt prov och testmetod som gäller för den valda produkten.
3. Vilka kvalitetsstandarder kan inte delas mellan latex, TPU Bobo och folieballonger?
Det mest följdriktiga misstaget är att överföra en användbar inspektion från ett material till ett annat utan att kontrollera om den funktionen finns eller beter sig på samma sätt. En latexballong expanderar kraftigt vid normal användning, medan transparenta TPU- och folieballonger har olika filmkonstruktioner och tätningskrav.
Materialspecifik acceptansmatris för partihandel anpassade tryckta ballonger
| Ballongmaterial | Kontrollera utskriftens utseende | Separat funktionskontroll | Standard att inte överföra | Acceptansbevis |
|---|---|---|---|---|
| Specialtryckta latexballonger | Logotyp proportion, placering, kantdefinition och läsbarhet efter överenskommen uppblåsning | Ballongens skick, uppblåsningsbeteende och relevanta läckage eller synliga formningskontroller | Kräv inte folievärmeförsegling eller självtätande ventilinspektion på en vanlig latexballong | Godkänt tryckt och uppblåst prov; relevant latexspecifikation och överenskomna inflationsvillkor |
| Specialtryckta TPU Bobo-ballonger | Grafisk kontrast och position mot den transparenta ytan; synlighet från avsedda visningsriktningar | Svetslinans skick, ytbubblor där det är relevant, uppblåsning och lufthållningsbeteende | Kopiera inte godkännande av latexsträcktryck eller anta att varje Bobo har en separat ventil av folietyp | Godkänd TPU Bobo-prov, svetsreferens, tryckreferens och definierad funktionskontroll |
| Specialtryckta folieballonger | Tryckt färg, ytutseende, grafisk registrering och placering på aluminiumbelagd PET-film | Värmeförseglad kantskick, uppblåsningsventil där monterad, uppblåst form och överenskommet retentionsbeteende | Använd inte latexförlängning som ett kriterium för folietryckkvalitet eller bedöm folieförsegling enbart efter konstverkens utseende | Godkänt folieprov, tätnings- och ventilinspektionsbevis, relevanta funktionstestresultat |
Specialtryckta latexballonger är tillverkade av ren naturlatex. Det tryckta konstverket måste bedömas enligt det specificerade uppblåsningsförhållandet där den avsedda användningen kräver det. En logotyp som ser acceptabel ut medan ballongen är ouppblåst kan ändras i proportion eller läsbarhet när latexen sträcker sig.
Köparens beslut:identifiera ballongens storlek och godkända uppblåsta utskriftsutseende. Tvinga inte foliefilmsförseglingskriterier på en vanlig latexballong.
Specialtryckta Bobo-ballonger använder transparent TPU-film. Kvalitet omfattar både den avsedda grafiska synligheten och ballongens fysiska konstruktion. Svetslinjekonsistens, synliga bubblor och uppblåsningsprestanda kräver sina egna referenser snarare än att tolkas som vanliga latextrycksdefekter.
Köparens beslut:jämför den faktiska genomskinliga färdiga ballongen med ett godkänt prov, kontrollera sedan eventuella definierade svets- och luftretentionsförhållanden separat. Despecialtryckta TPU Bobo ballongspecifikationerupprätta den relevanta kommersiella produktkonfigurationen.
Specialtryckta folieballonger använder aluminiumbelagd PET-film. Den tryckta grafiken måste matcha den godkända designen, men en visuellt acceptabel tryckt yta bevisar inte att tätningskanten eller uppblåsningsventilen fungerar korrekt.
Köparens beslut:verifiera utskriftskrav och utvärdera separat tätningsintegritet, ventilfunktion i tillämpliga fall, slutlig uppblåst form och eventuellt överenskommet läckage- eller retentionstest.
För alla tre ballongmaterialen bör tillverkare och importör komma överens om den faktiska färdiga produkten som kontrolleras. Certifieringsdokument och laboratorietester måste också täcka relevanta produkt- och destinationsmarknadskrav; en godkänd visuell utskriftsinspektion fastställer inte regelöverensstämmelse.
4. Hur ska grossistköpare registrera inspektionsresultat och släppa en del?
En användbar inspektionspost kopplar de kontrollerade varorna till deras godkända produktspecifikation. Den skiljer också en individuell observation från dispositionen av hela produktionspartiet. Följande formulär visar vilka fält en köpare ska begära eller registrera; den representerar inte en faktisk Borun kvalitetskontrollrapport.
Cross-Material Inspection Record — Illustrativt format
REFERENSMALL · INTE ETT TESTRESULTATGodkänn, kontrollera igen eller håll: Tre distinkta beslut
Godkänna
De erforderliga inspekterade egenskaperna uppfyller de överenskomna kriterierna, och provresultaten stöder godkännande av det definierade partiet enligt den godkända planen.
Kontrollera igen
En skillnad observeras, men korrekt referens, testvillkor, omfattning eller signifikans har ännu inte fastställts.
Hålla
Ett krav är bevisligen ouppfyllt, ett kritiskt funktionstillstånd förblir olöst eller inspektionsprotokollet kan inte stödja frigivning enligt det överenskomna förfarandet.
En enda defekt ballong fastställer inte automatiskt tillståndet för varje ballong i ett parti. Omvänt, kontroll av en acceptabel enhet bevisar inte att hela partiet går igenom. Provtagningsmetoden, partistorlek, defektklassificering och accept-eller-reject-nummer måste definieras innan ett representativt prov kan avgöra partiacceptans.
Om en köpare använder ett statistiskt acceptansprovsystem såsom Acceptance Quality Limit (AQL), kräver dess inspektionsnivå och acceptanskriterier överenskommelse för den faktiska produkten och risken. Samma numeriska tolerans eller defektklass bör inte antas gälla för kosmetiska tryckskillnader, TPU-svetsfel och funktionsfel på folieventilen.
Laboratorie- och regulatoriska bevis är separata:krav som involverar materialsammansättning, kemisk migration, tillämplig leksakssäkerhetstester eller destinationsmarknadsdeklarationer måste kontrolleras mot den faktiska produkten och dokumentets omfattning. En inspektör kan inte fastställa EN71-3-överensstämmelse bara genom att titta på den tryckta ytan, och ett icke-relaterat produktcertifikat är inte ett bevis på den inspekterade satsen.
Borun Balloon Factory stöder specialtryckt latex, Bobo och folieballongproduktion, med orderspecifik granskning av konstverk, provtagning och tillverkningsinspektion. Typiska anpassade tryckbeställningar börjar på 5 000 stycken per design för tillämpliga produktprogram, med produktion som normalt kräver 5–15 arbetsdagar efter nödvändiga specifikationer och godkännanden. Det exakta provschemat kan skilja sig åt beroende på material och projekt.
För leverans till detaljhandeln eller privata märken, registrera även förpackningens innehåll, etiketter och kartongarrangemang. Skräddarsydda ballongförpackningar koordineras av Borun genom en ansluten förpackningsfabrik; förpackningsproduktion ska inte hänföras till Boruns ballongtillverkningslinjer.
Begär en materialspecifik tryckt ballongkvalitetsgranskning och bulkoffert
Skicka in produktmaterial, ballongstorlek, konstverk, kvantiteter per design, accepterat prov, förpackningskrav, destinationsmarknad och eventuella nödvändiga inspektions- eller testdokument. Borun kan granska de relevanta tillverknings- och kommersiella villkoren innan beställningen fortsätter.
Vanliga frågor om anpassad tryckt ballongkvalitet
Vilka är de viktigaste kvalitetskontrollerna för skräddarsydda tryckta ballonger?
Verifiera korrekt färdig ballong, godkänd konst, tryckfärg, placering, läsbarhet och fysiskt prov. Utför sedan de funktionskontroller som gäller för exakt latex, TPU Bobo eller foliekonstruktion.
Kan samma kvalitetsstandard användas för tryckta latex-, bobo- och folieballonger?
Den referensbaserade inspektionsprocessen kan delas, men de materialspecifika testerna kan inte alla vara identiska. Latextryckets utseende förändras med uppblåsning; transparenta TPU Bobo-ballonger kräver relevanta svets- och transparenskontroller; folieballonger kräver lämpliga tätnings- och ventilkontroller.
Bör en tryckt latexballong inspekteras efter uppblåsning?
Ja, där det färdiga uppblåsta utseendet är en del av det godkända kravet. Jämför logotypens storlek, proportion, placering och läsbarhet med lämpligt uppblåst fysiskt prov.
Klarar en visuellt korrekt tryckt Bobo-ballong automatiskt kvalitetsinspektionen?
Nej. Enbart korrekt tryckning bevisar inte svetsintegritet, uppblåsningsprestanda eller lämpligheten hos någon relevant ytvariation. Dessa egenskaper kräver egna överenskomna inspektionsvillkor.
Vad måste kontrolleras på en specialtryckt folieballong förutom logotypen?
Granska foliefilmens skick, förseglade kanter, ventilfunktion där tillämpligt och uppblåst resultat. Dessa är åtskilda från tryckta färger och konstverk noggrannhet.
Kan ett misslyckat prov motivera att avvisa en hel parti i parti?
Det beror på defekten, överenskommen inspektionsmetod och regel för partiacceptans. En isolerad observation kan kräva ny inspektion, medan vissa definierade misslyckanden kan kräva att påverkat gods lagras. Uppfinn inte en universell regel för avvisning av partier efter inspektion.
Är produktsäkerhetscertifikat ett substitut för kvalitetskontroll av tryckta ballonger?
Nej. En relevant rapport eller deklaration kan stödja specificerade säkerhets- eller regulatoriska krav inom dess räckvidd, men den fastställer inte det tryckta utseendet, förpackningens noggrannhet eller funktionella resultat för det specifika produktionspartiet.
Slutsats av grossistkvalitet:Godkännande av anpassad tryckt ballong bör börja med samma godkända produkt- och konstreferenser, och sedan följa inspektionsmetoderna som är lämpliga för det faktiska ballongmaterialet. En köpare kan jämföra tryckt utseende över latex, TPU Bobo och folie – men måste bedöma sträckning, svetsad konstruktion, värmeförseglingar och ventiler endast där dessa egenskaper gäller. Genom att dokumentera den distinktionen blir provgodkännandet och beslut om färdiga partier tydligare för både köparen och tillverkaren.